

A-scan:EMA厚さ計の適用範囲の拡大

自動厚さ測定モード
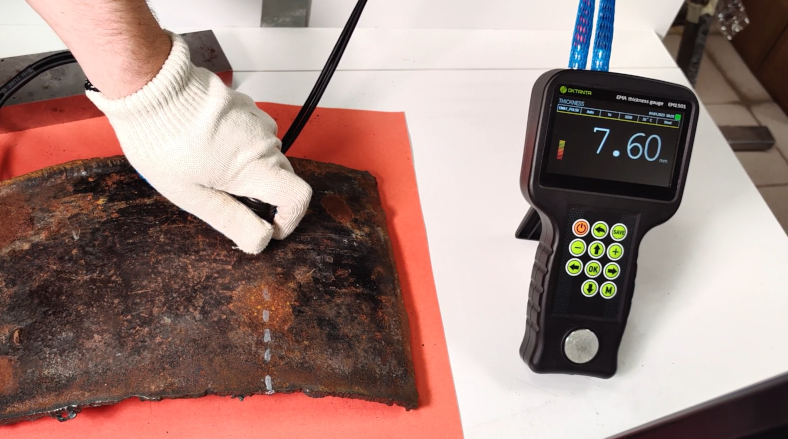
厚さ計の主な動作モードは、画面上に単一の数字(測定結果)が表示される物体の自動厚さ測定です。
しかし、以下の検査が必要な場合:
• 複雑な形状の物体、
• 激しい腐食にさらされた物体、
• ひどく汚染された物体、
• 鋳造法で製造された物体、
自動厚さ測定では不十分な場合があります。
経験豊富な専門家にとって、電磁超音波(EMA)厚さ計は、A-scanの使用により機能が大幅に拡張されるツールです。EMA厚さ計EM1501を例に、A-scanを正しく使用する方法と、信頼できる結果を得るためにこれが重要な理由を理解しましょう。
自動測定
EMA厚さ計EM1501は金属の厚さを測定し、画面に結果(ミリメートル単位の厚さ値)を表示します。単純な形状の物体(平らな板やパイプ)と軽度の腐食の場合、通常この値で十分です。
しかし、激しい腐食や汚染の条件下で、鋳造物体を扱う場合、または物体の複雑な幾何学的形状がある場合、この値は信頼できる測定と物体の状態に関する結論を得るのに十分ではありません。まさにここでA-scanを適用する必要があります。
A-scanは何を示していますか?
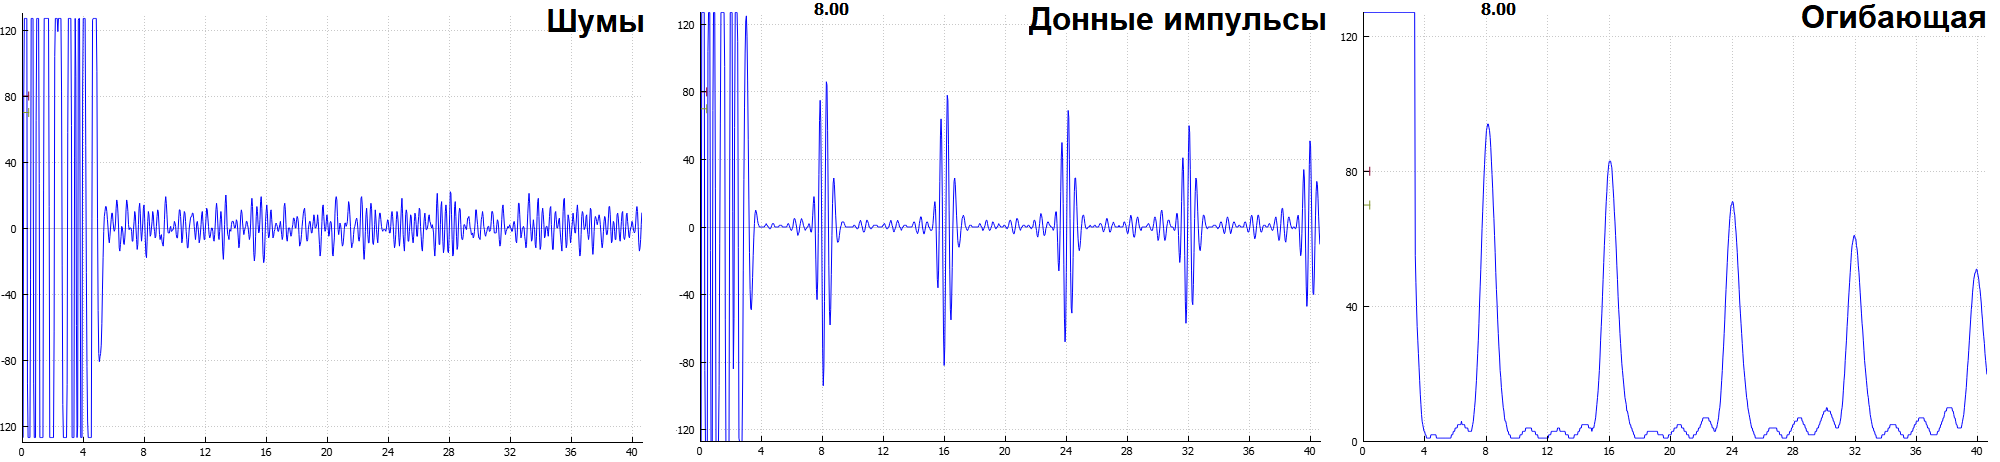 A-scanは、横軸に時間(または時間に材料中の音速を掛けて得られる距離)が示され、縦軸に機器が受信した信号の振幅(通常パーセンテージで表される)が示されるグラフです。
A-scanの左側には、厚さ計の発生器によって生成されたパルスに起因する非常に大きな振幅の信号が見られます。この領域は、エコー信号の受信が不可能であるため「デッドゾーン」と呼ばれます。
「デッドゾーン」の後には、ノイズの背景に有用な底面パルスが見える領域が続きます。分析の便宜のために、EMA厚さ計EM1501はA-scanの実際の外観とその包絡線の両方を表示することができます。
トランスデューサが検査対象物からあまりにも遠くにある場合、例えば厚い錆層、コーティング、その他の障害物のために、A-scanのデッドゾーンの右側には有用な底面パルスなしにノイズだけが見えます。
トランスデューサを音響波の形成と受信に十分な距離まで検査対象物に近づけると、A-scanに底面パルスが現れ、厚さ計はそれに基づいて厚さを測定し始めます。したがって、複雑な検査対象物で作業する場合、A-scanの底面パルスのレベルを監視する必要があります。
検査対象物が平行平面表面を持ち、ひどく腐食していない場合、A-scanでは滑らかに減衰する交互のエコー信号が見えます。音響波は検査対象物の境界で発生し、反対側の壁に到達し、反射され、送信された同じ点に戻り、その後減衰するまで壁の間を周期的に移動します。
A-scanの腐食と欠陥
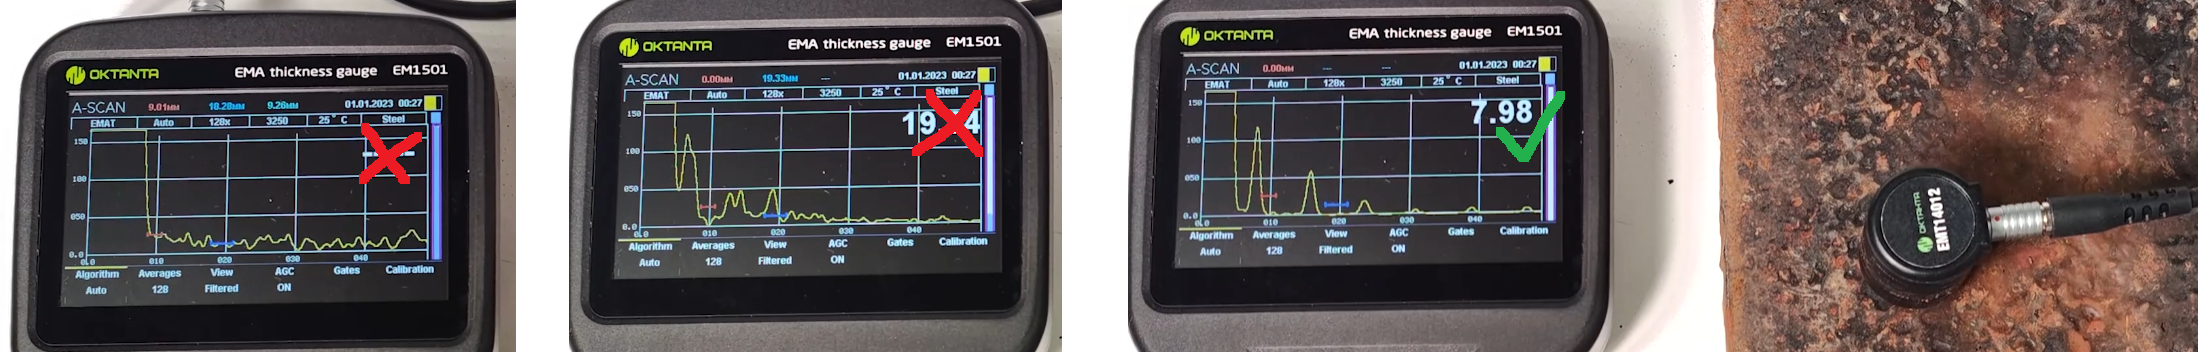
激しい腐食のある物体では、A-scanの標準的な画像が損なわれます。明確な底面パルスのシーケンスの代わりに、A-scanはほぼランダムな信号になります。センサー側の物体の腐食は、波が垂直ではなく他の方向に放射され、波が決して戻らない方向につながり、検査対象物の反対側の腐食は、波が垂直ではなく任意の方向に反射され、そのような反射がセンサーに決して戻らないことになります。この場合、検査対象物に測定を妨げる欠陥や腐食があると結論付け、表面のトランスデューサを任意の方向に少し移動させて、強い干渉パターンなしに底面パルスが存在し、測定が正しく実行される位置を見つけることができます。
形状が重要です
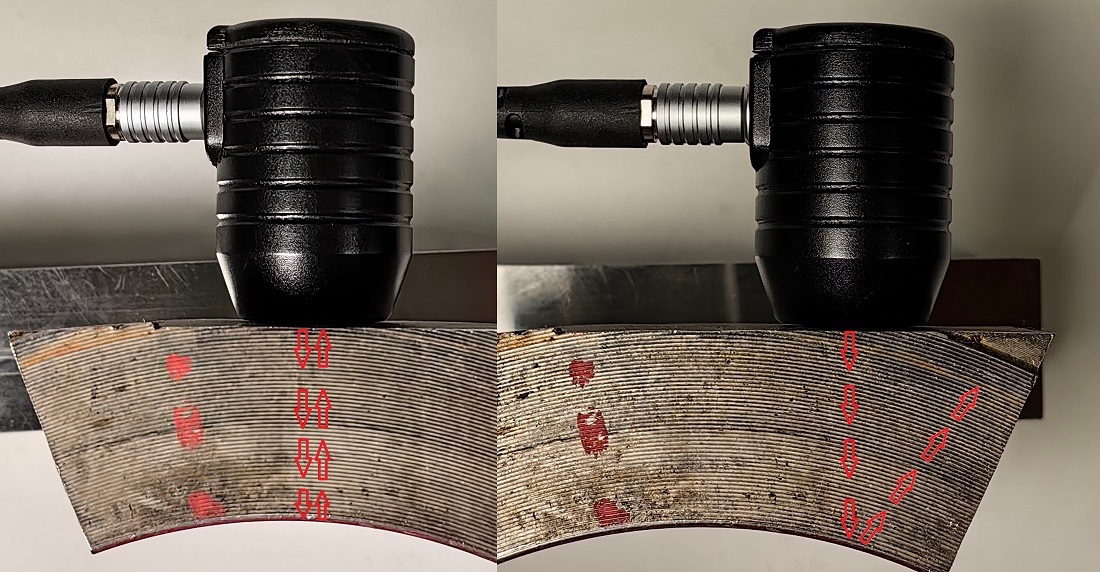
腐食に加えて、物体の形状も厚さ測定プロセスに影響を与える可能性があります。非標準的な表面、例えば曲がりや急激な遷移のある領域を検査する場合、波が角度で反射され、トランスデューサに戻らずに横にそれる可能性があります。そのような場合、A-scanはエコー信号が実際に反射して戻ってくる領域を特定するのに役立ち、厚さ測定を実行できます。
自動化が対応できない場合:手動モードとストローブ
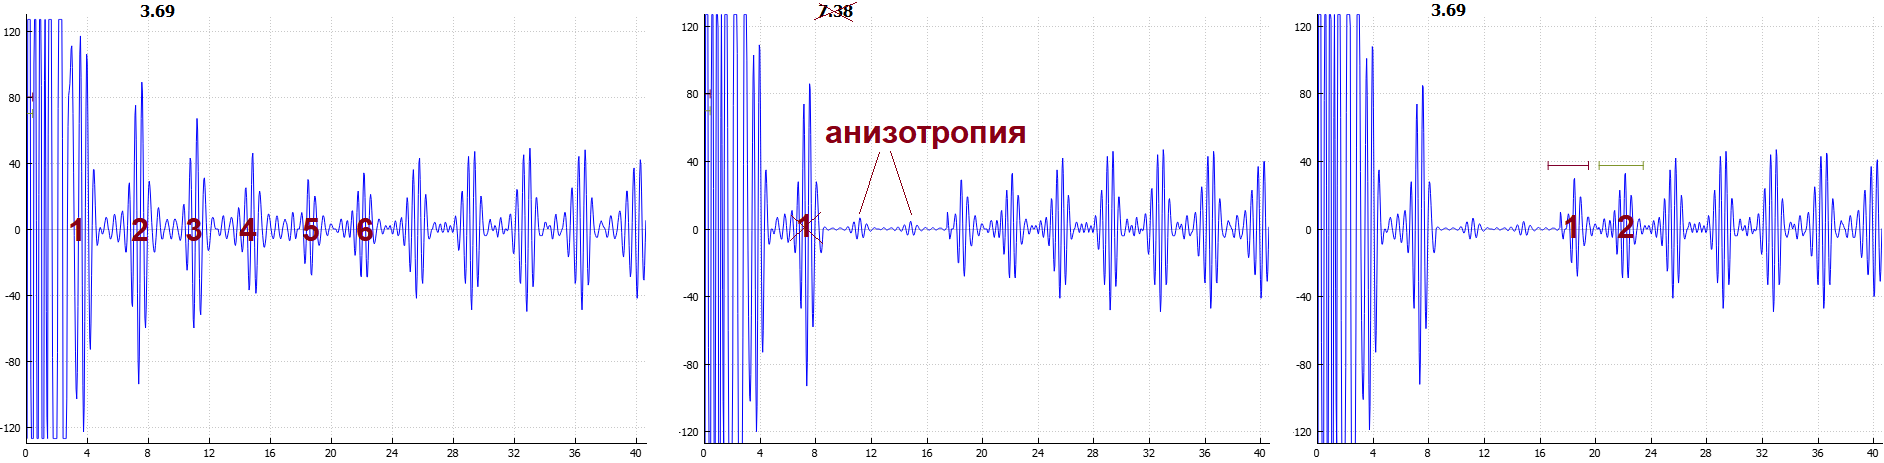
自動厚さ測定モードは、A-scanに明確に解釈可能なエコー信号が含まれている限り、うまく機能します。しかし、材料の不均一性の条件下では、A-scanの曖昧なエコー信号のために自動厚さ測定モードが正しく機能しない可能性があります。そのような場合のために、EMA厚さ計EM1501には手動モードで1つまたは2つのストローブを使用する2つのアルゴリズムがあります。
各ストローブは、エコー信号の最大値が計算される指定された時間間隔を表します。
2つのストローブを設定すると、最初のものが減衰しているか「ノイズがある」場合に安定したままであるより遅いパルスを計算に使用できます。例えば、上の例では、最初のエコー信号は検査対象物の小さな厚さのために「デッドゾーン」にあります。一部の領域では、3番目と4番目の底面パルスがほぼノイズレベルまで落ち込み、機器が1つのエコー信号だけを考慮し、それを最初のものと見なし(後続のエコー信号がノイズレベルまで落ち込んだため)、実際の値を2倍にして厚さを誤って計算します。2つのストローブを使用した手動測定モードでは、5番目と6番目のエコー信号を基礎として取り、厚さの値を正しく測定できます。
このような効果は金属の異方性によって発生する可能性があります。金属の異方性とは、振動が発生する方向に応じた偏光横波の伝播速度の依存性を意味します。これが存在する場合、円偏光の波は2つの横波に分解され、これら2つの波のそれぞれは隣接するものとわずかに異なる速度で移動します。時々、A-scanでそのような場合に両方の波を見ることができます。
「寄生」エコー信号の無視
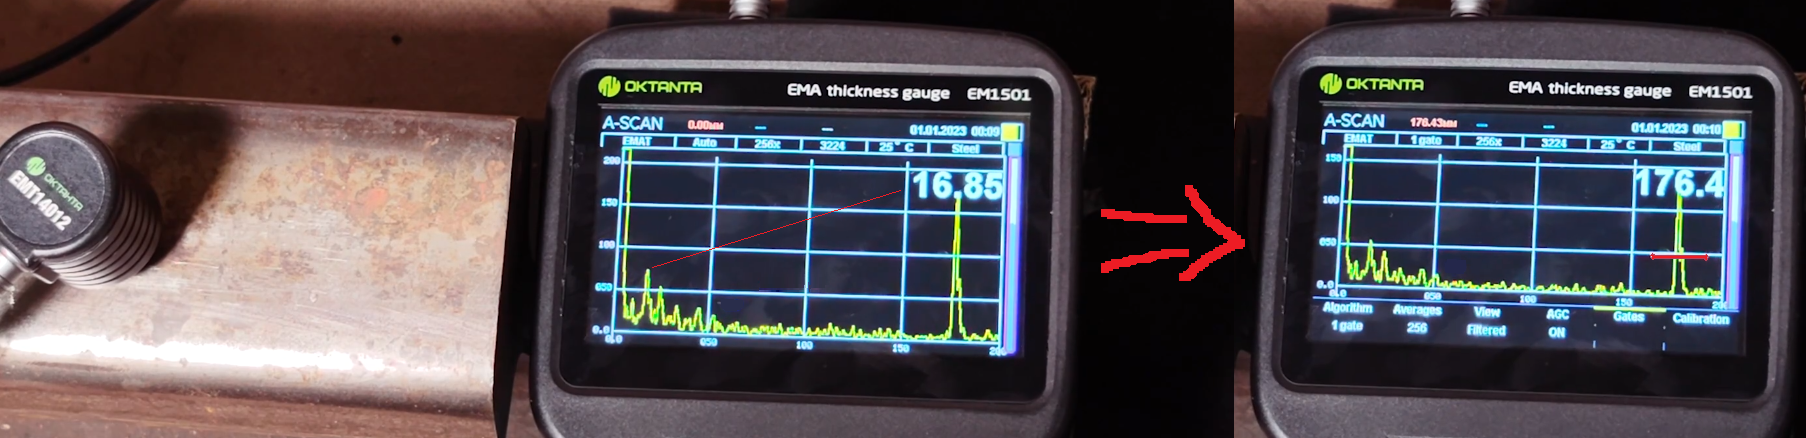
時には特定のエコー信号を無視する必要があります。例えば、提示された複雑な形状の物体(レール)では、A-scanの始めに16〜17 mmの距離から来たエコー信号が見えます。レールの厚さははるかに大きいので、レールの厚さを正確に測定する必要がある場合、機器を手動アルゴリズムに切り替え、底面パルスが正確に位置する領域に1つのストローブを配置して、厚さを探す間隔を機器に明示的に知らせます。厚さ計はこの領域のエコー信号のみを考慮し、この場合測定を妨げる「寄生」エコー信号に反応しません。
エコー信号の一部を無視するこの方法は、厚いがひどく腐食した物体、鋳鉄または他の鋳造製品の検査に適しています。これらは粗い粒子構造のために妨害する寄生エコー信号が発生します。
測定安定性の向上:信号の蓄積
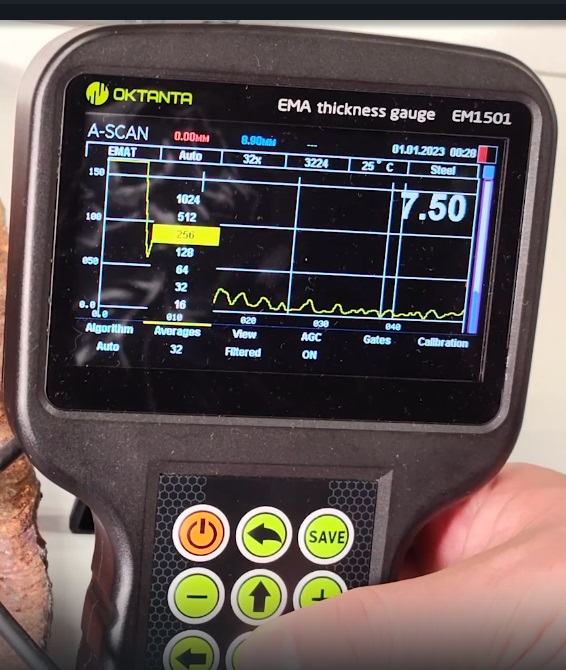
ノイズが十分に強く、不安定な測定結果をもたらす場合、機器のもう一つの有用な機能である蓄積数の調整が役立ちます。蓄積数を増やすと、EMA厚さ計EM1501は複数の測定を平均化し、ランダムな干渉を除去します。これは測定プロセスを少し遅くしますが、読み取り値の安定性を著しく向上させます。
意思決定ツールとしてのA-scan
経験豊富な非破壊検査の専門家にとって、A-scanは意思決定、精度の確保、検査の信頼性向上のための重要なツールです。
その助けを借りて、専門家は厚さを測定できるだけでなく、画面上に特定の値が現れた理由とそれを信頼すべきかどうかを理解することができます。
複雑な形状の物体、激しい腐食にさらされた物体、または自動モードが対応できない条件で作業する場合は、A-scanの機能を使用してください。これはEMA検査のすべての可能性を引き出すツールの一つです。